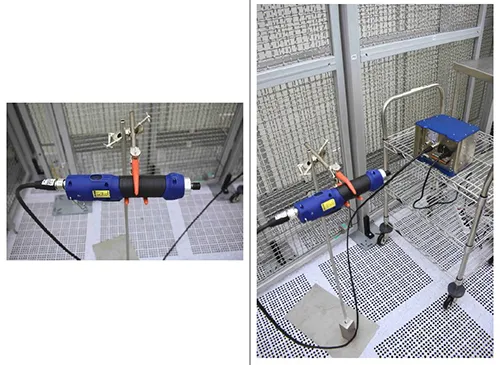
Det var situationen for en producent af avancerede CO₂-detektorer. De skulle samle en komponent, hvor et internt optisk element skulle være perfekt justeret og mekanisk balanceret. Elementet blev fastholdt med fire skruer, hver med en blød O-ring.
På papiret var processen enkel: Påfør det specificerede moment på hver skrue og verificér, at værdierne ligger inden for tolerance. I praksis viste det sig, at korrekt moment kun var en del af ligningen – og det skabte store problemer, forsinkelser og et ønske om hjælp fra Kolver.
Soft joints opfører sig ikke symmetrisk
Bløde elementer som O-ringe komprimeres ikke øjeblikkeligt eller ensartet. Deres adfærd afhænger af strammerækkefølgen, hvor meget moment der påføres i hvert trin, og hvordan belastningen omfordeles under montagen.
I den oprindelige proces blev hver skrue strammet direkte til 100 % af mål-momentet. Den første skrue komprimerede sin O-ring fuldt. De efterfølgende skruer blev så strammet mod et system, der allerede var delvist forvrænget – hvilket skabte en kippe-effekt.
De endelige momentværdier var korrekte og gentagelige, men de interne spændinger og den overordnede balance/justering var det ikke. Udefra så samlingerne ens ud; indvendigt opførte de sig meget forskelligt.
Validering afslørede problemet – for sent
Hver samlet enhed gennemgik en funktionel valideringscyklus, der varede 5–10 minutter. Først til sidst blev delen godkendt eller kasseret.
Med tidligere produktgenerationer nåede kassationsraten op omkring 30 %. Hver kasseret enhed betød tabt valideringstid, demontering, omarbejde og forstyrrelse af produktionsflowet.
Strammedataene viste ingen åbenlyse anomalier. Momentværdierne lå inden for specifikation. Alligevel forblev den funktionelle ydeevne inkonsistent.
Præcision var nødvendig – men ikke tilstrækkelig
Indførelsen af K-DUCER NT-systemet med dens ultra-præcise indbyggede transducer eliminerede én kilde til variation (værktøjerne, der tidligere blev brugt, var ikke regelmæssigt og korrekt kalibrerede). Men det løste ikke problemet alene. Vendepunktet kom, da man ændrede strammelogikken i stedet for kun at fokusere på værktøjets nøjagtighed.
Tre justeringer viste sig afgørende:
- Stjernemønster – Skruerne blev strammet i et stjernemønster, så kompressionen fordeltes mere jævnt og asymmetrisk belastning blev reduceret.
- Trinvis moment – Momentet blev påført i trin (ca. 30 %, derefter 60 % og først til sidst til slutmoment). Det lod O-ringene komprimere progressivt og udligne, før samlingen blev låst helt.
- Fokus på adfærd – Opmærksomheden flyttede sig væk fra den endelige momentværdi alene. Man begyndte at kigge på, hvordan hver skrue opførte sig undervejs, og om alle fire fulgte samme mønster.
Fra korrektion til forebyggelse
Når en enhed blev kasseret i valideringen, blev dens unikke ID registreret, så de tilsvarende strammedata kunne spores. Efter et statistisk meningsfuldt antal enheder (helst over 100–200) blev strammekurver fra godkendte og kasserede dele sammenlignet.
De største forskelle viste sig ikke ved slutmomentet. De dukkede op i running-torque-fasen, hvor O-ring-kompression og intern justering påvirker mest.
Når disse mønstre var forstået, kunne man handle tidligere i processen. Unormal strammeadfærd kunne detekteres under montagen, så mistænkelige dele kunne sorteres fra, inden de nåede valideringsmaskinen. Samtidig kunne strammestrategierne finjusteres, så de problematiske tilstande blev undgået.
Kvalitet blev ikke længere noget, der blev verificeret til sidst – det blev noget, der blev styret ved kilden.
Den bredere læring
Casen illustrerer et princip, der gælder langt ud over denne specifikke applikation:
At nå det korrekte moment garanterer ikke en korrekt montage. Når soft elements indgår, er strammerækkefølge, progression og dynamisk adfærd lige så vigtige som nøjagtighed.
Når validering er langsom og dyr, er det ineffektivt kun at stole på slutkontrol. Den mest effektive tilgang er at sikre, at samlingerne allerede er korrekte, før de når valideringen.
Præcision er stadig afgørende. Uden den rigtige strammestrategi er præcision alene dog ikke nok.
Relaterede ressourcer
- Kolver: Why reaching the specified torque does not guarantee a correct assembly
- Styreteknik.dk – skrueteknik og automation
- Alsmatik.dk
Praktiske anbefalinger
Når soft elements indgår (O-ringe, pakninger, plast), bør I overveje:
- Strammerækkefølge – stjernemønster eller anden symmetrisk rækkefølge for at undgå kipning.
- Trinvis moment – fx 30 % → 60 % → 100 %, så materialet kan sætte sig mellem trinene.
- Kurvesammenligning – gem moment–vinkel-kurver for godkendte og kasserede emner; forskelle viser sig ofte i running-torque-fasen, ikke kun ved slutmoment.
- Sporbarhed – knyt serienummer til strammedata, så valideringsfejl kan spores tilbage til den konkrete stramning.
Transduceriserede systemer med running-torque-overvågning og flertrinsprogrammer gør det muligt at indbygge denne logik direkte i processen. Se også Kolvers cases og tekniske noter på kolver.com/en/blog.
Kilde / originalartikel: Kolver: Why reaching the specified torque does not guarantee a correct assembly