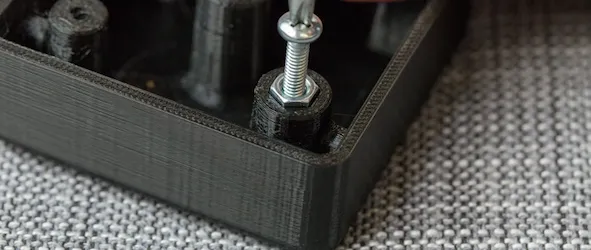
Ved metaldele er det ofte fornuftigt at sigte efter en stor del af skruens “proof load”. I plast er det plasten – ikke skruen – der er den begrænsende faktor. Der findes et moment, hvor plastgevindet stripper. Det moment er langt lavere end skruens proof load.
Stress relaxation
Plast kan se ud til at holde i starten, men over tid give efter under mekanisk belastning. Det kaldes stress relaxation. Det kan opstå ved klemkræfter, der stadig er under strip-punktet. Resultatet er, at samlingen mister klemkraft, og delen kan svigte senere.
Prevailing torque
Gevindskærende og gevindformende skruer kræver et “prevailing torque” (running torque), som ikke bidrager til klemkraften. Det skal man tage højde for – især ved genstramning, hvor prevailing torque er lavere, fordi gevindet allerede er formet.
Moderne systemer med running-torque-kompensation kan automatisk justere slutmomentet, så klemkraften forbliver mere ens, også ved genstramning.
Hastighed
For høj hastighed kan overophede plasten i gevindet og ændre egenskaberne. Nogle plasttyper og specialskruer kræver omvendt en minimumshastighed for optimal gevindformning. Uden leverandørspecifikation er ca. 300 o/min et godt udgangspunkt.
Sådan finder man det rigtige moment
- Lav en torque-to-failure-undersøgelse (gerne >10 gentagelser).
- Notér seating/prevailing torque og ca. strip-punkt.
- Vælg mål-moment som det laveste af: 3× seating torque, eller midtpunktet mellem seating og strip.
Eksempel: Seating ca. 0,30 Nm, strip ca. 2,30 Nm → 3×0,30 = 0,90 Nm; midtpunkt 1,00 Nm → mål ca. 0,90 Nm.
Ved genstramning: Brug running-torque-kompensation, eller sænk det statiske mål, så du ikke ender med for høj klemkraft.
Relaterede ressourcer
Running-torque-kompensation i plast
Ved genstramning på allerede formet gevind er prevailing torque lavere. Hvis I bruger et fast slutmoment, bliver den effektive klemkraft højere end ved første stramning – risiko for stress relaxation eller strip. Running-torque-kompensation måler prevailing torque i et vinkelvindue og justerer slutmomentet, så klemkraften forbliver mere ens.
Ved genstramning af gevindformende skruer: find gevindet med hånden (modsat retning indtil “klik”, derefter ca. ¼ omdrejning frem), så skruen følger det eksisterende gevind.
Yderligere læsning: Kolver – Fastening into plastics og torque-to-failure-studier.
Kilde / originalartikel: Kolver: Fastening into Plastics